Die Eerste Kritieke Kontrole: Hoe STHLPCBA 3D SPI Soldeerpasta Perfeksie Verseker
2D teenoor 3D SPI-vermoëns
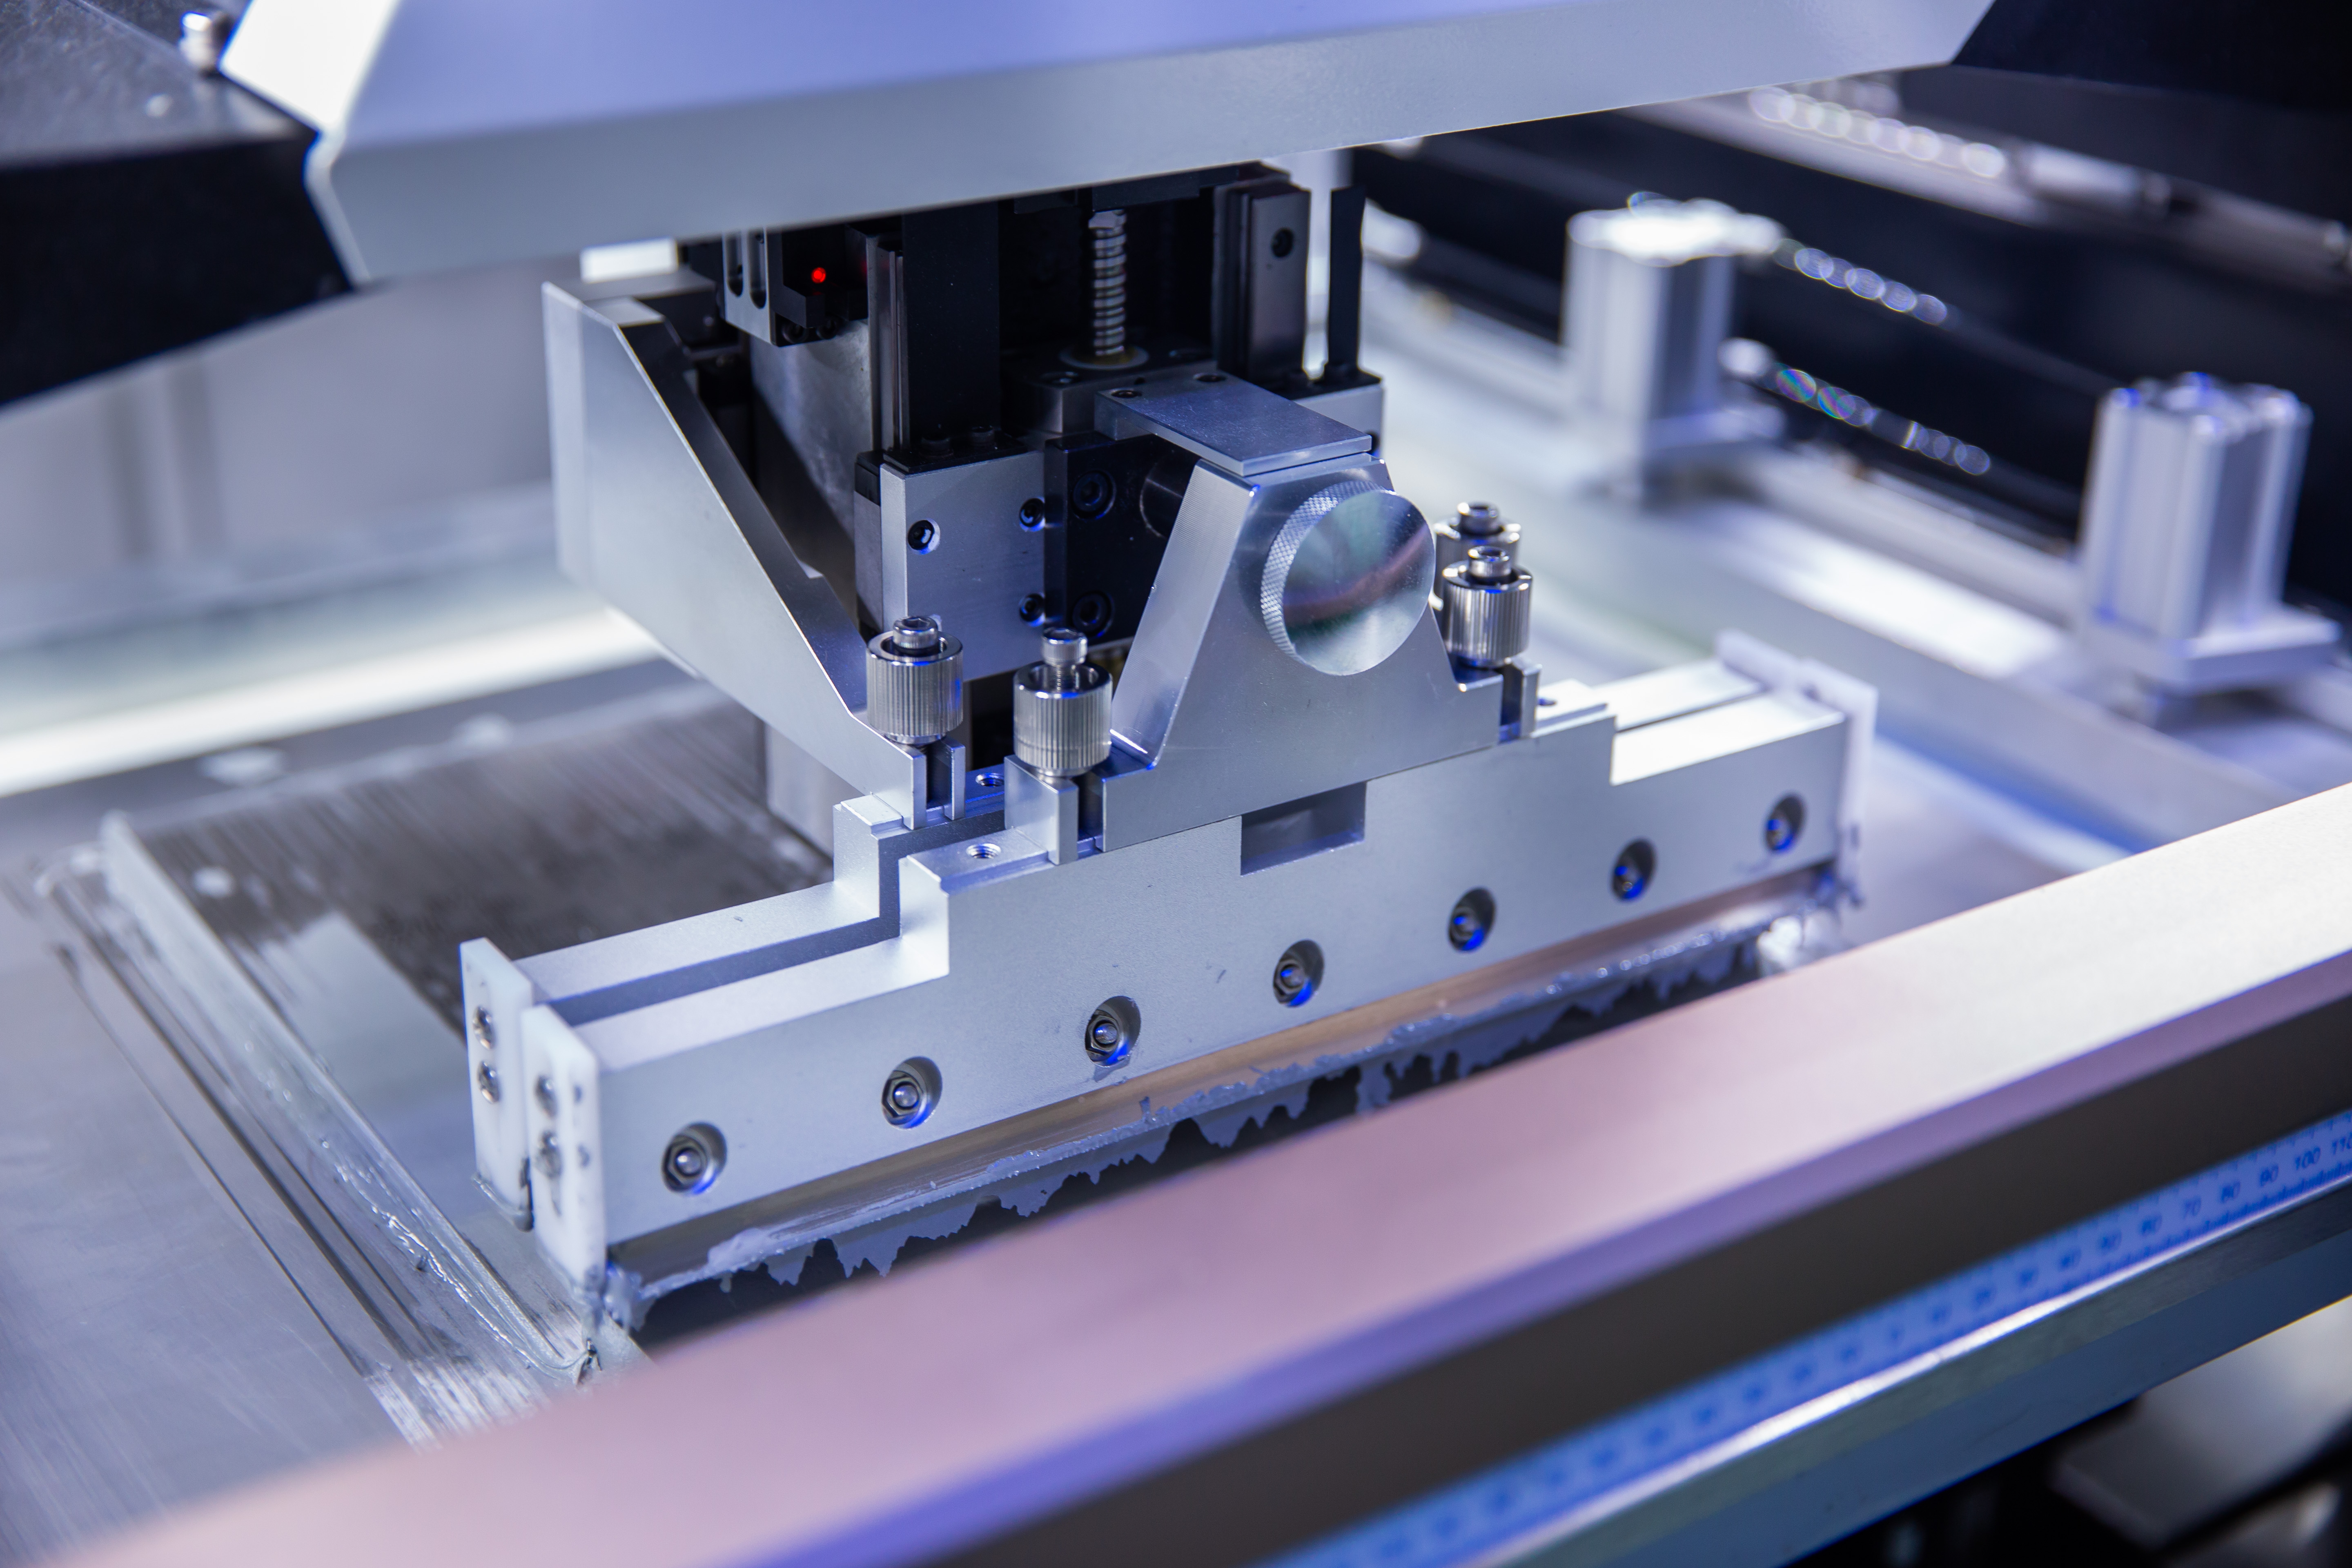
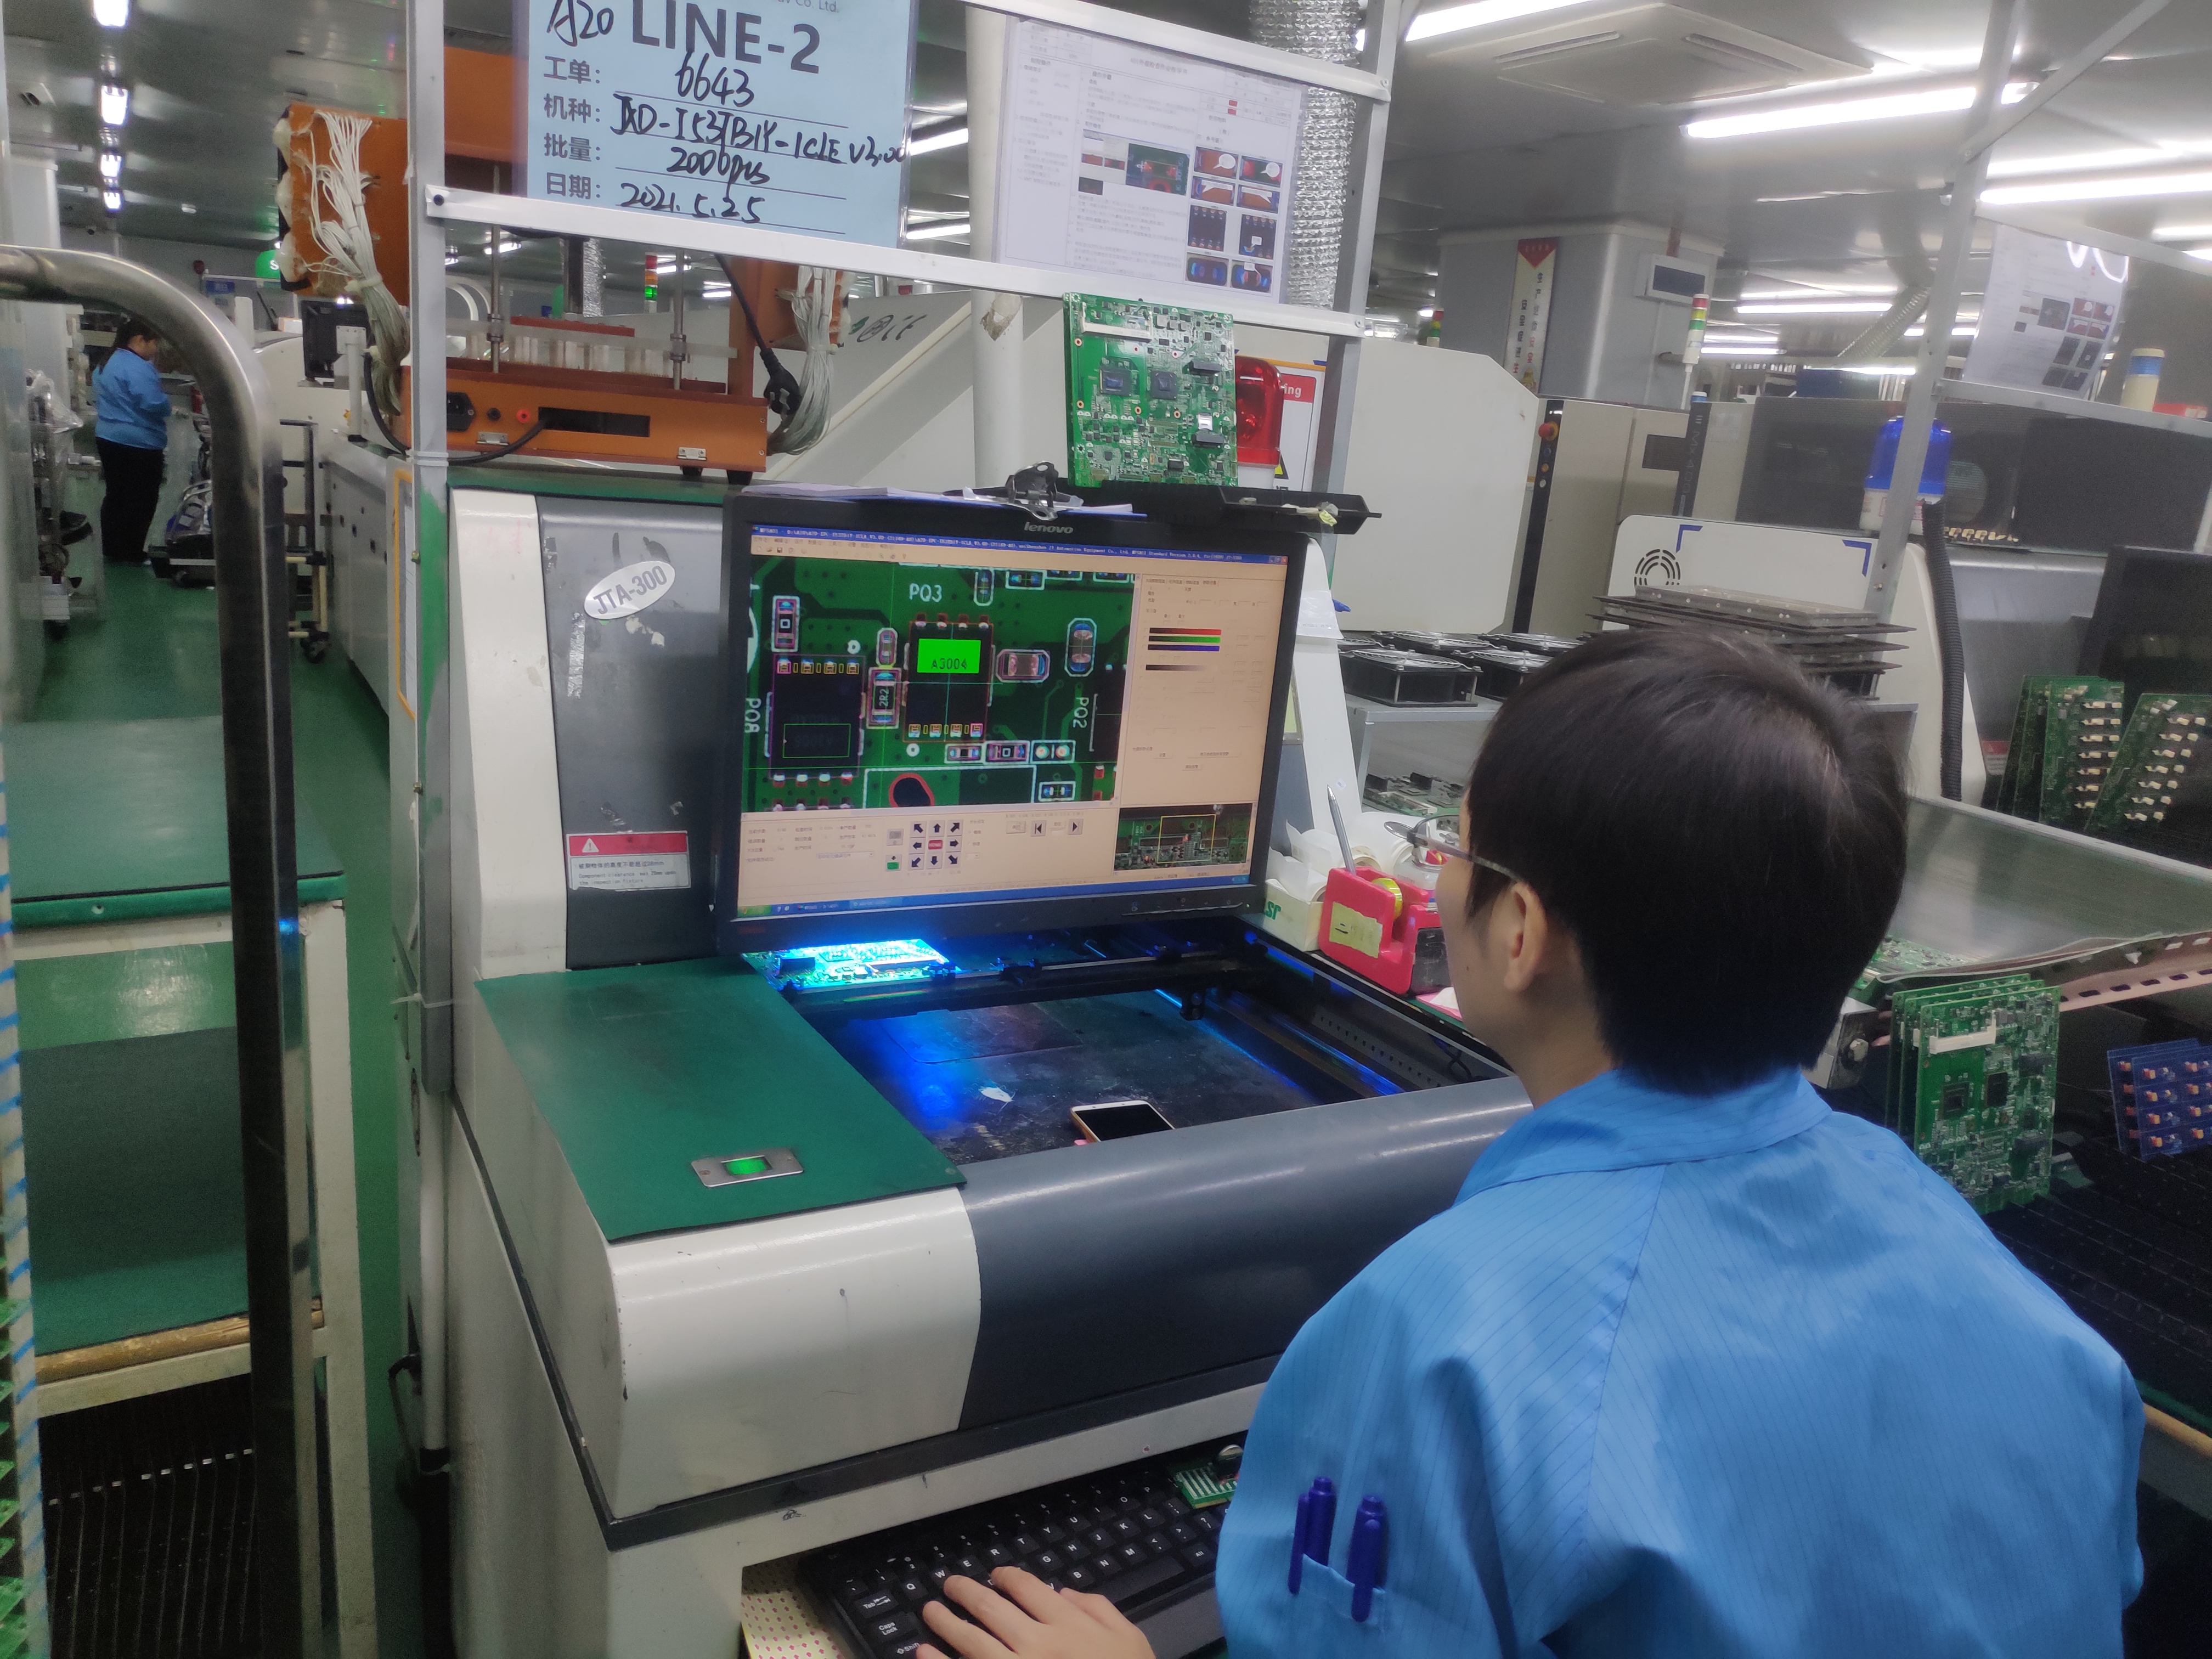
Tradisionele 2D SPI meet slegs die pasta-area, en ontbreek kritieke volume- en hoogte-inligting. 'n Pastaneslag met die korrekte area, maar onvoldoende hoogte, sal steeds 'n defek veroorsaak. Ons 3D SPI-stelsels gebruik gevorderde optiese tegnieke – faseverskuiwingsprofilometrie of lasertriangulasie – om volume, hoogte, area en belyning gelyktydig te meet. Hierdie volledige prentjie identifiseer defekte wat 2D-inspeksie sou mis, insluitend onvoldoende pastahoogte, oormatige pastavolume en subtiele wanbelynings.
Belangrike SPI-metingsparameters
Ons 3D SPI neem vier kritieke metings vir elke pasta-afsetting vas: volume (die totale hoeveelheid pasta, tipies aanvaarbaar binne ±30% van die stensil-openingvolume), hoogte (die dikte van die pastalaag, tipies aanvaarbaar binne ±25% van die stensildikte), area (die voetspoordekking moet ten minste 50% van die kussingarea wees, maar nie die kussinggrense oorskry nie), en belyning (verskuiwing vanaf die kussingsentrum, tipies aanvaarbaar binne ±25% van die kussingwydte). Elke parameter het konfigureerbare limiete gebaseer op komponenttipe en -steek.
SPI Data-gedrewe Prosesbeheer
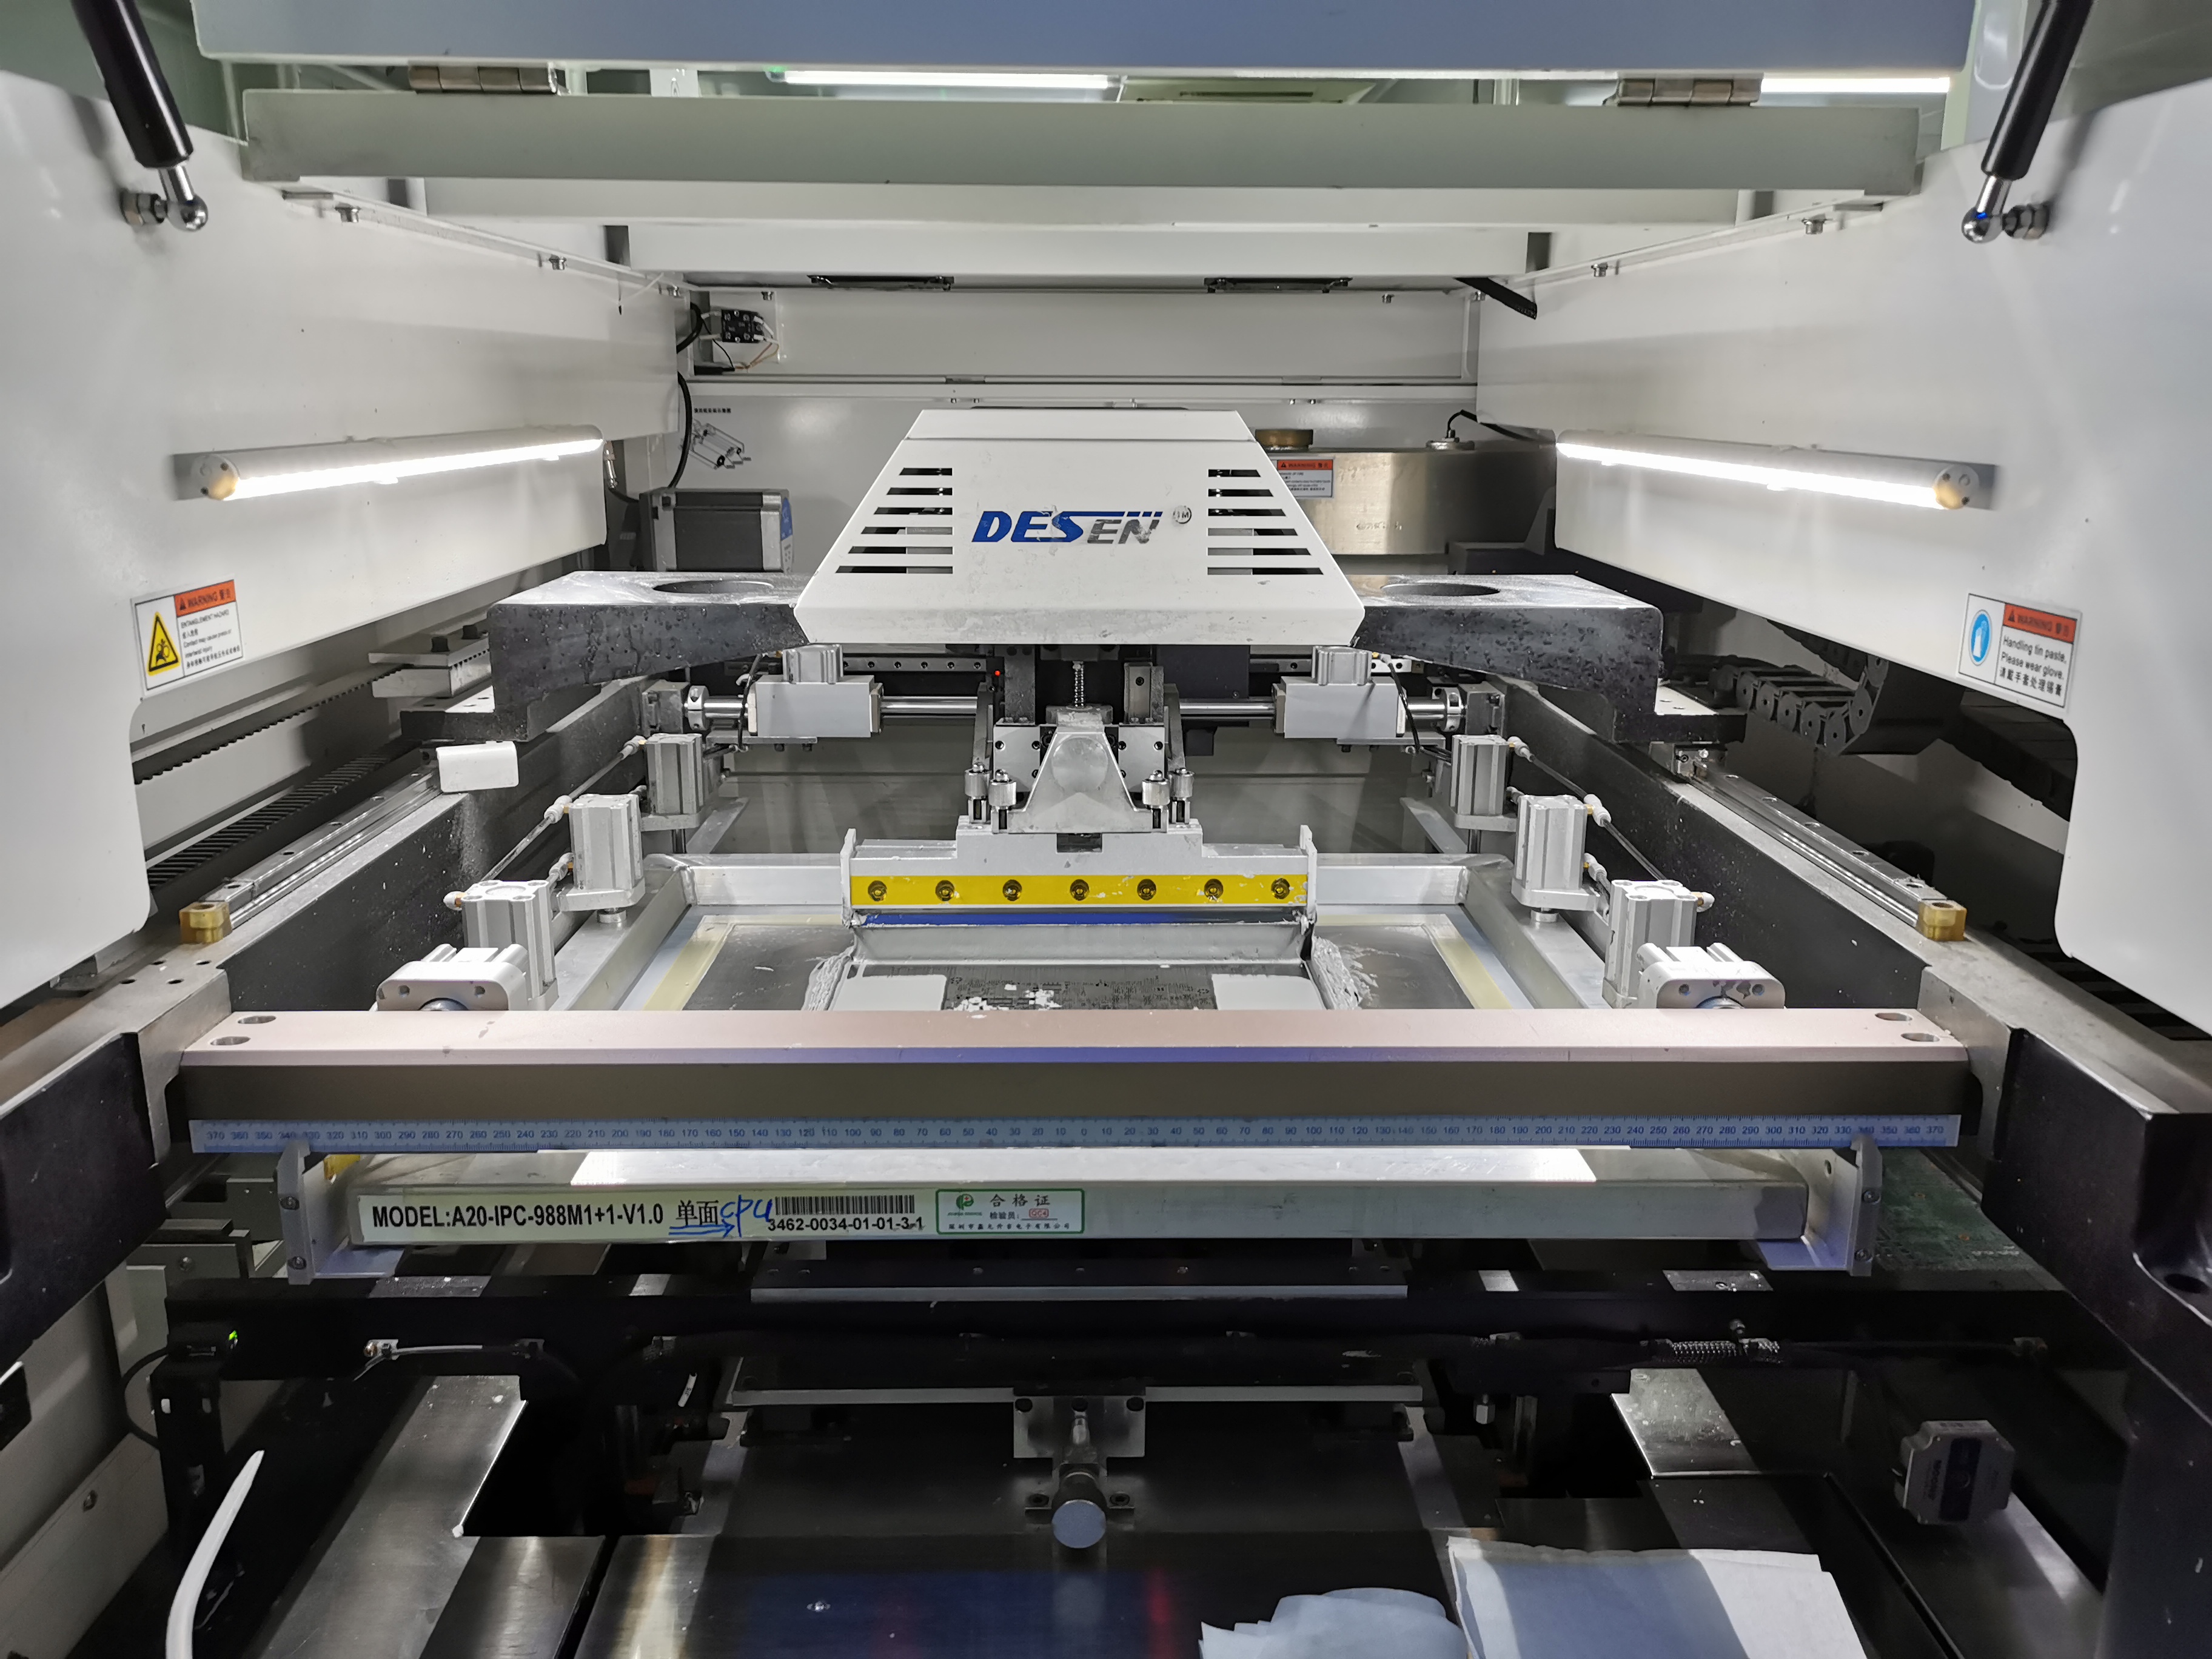
Ons SPI-stelsels doen meer as om goed van sleg te onderskei—hulle bied intydse prosesintelligensie. Statistiese prosesbeheerkaarte volg volume- en hoogtetendense oor elke bord en oor produksielopies. Wanneer tendense beheerlimiete nader, stuur geslote-lus terugvoer outomaties korreksieparameters na die drukker—wat die rakeldruk, skeidingspoed of belyning aanpas. Hierdie intydse optimalisering handhaaf drukwerk binne spesifikasies sonder operateuringryping.
SPI-mislukkingsmodusse en -reaksies
Verskillende SPI-foute dui op verskillende probleme wat verskillende reaksies vereis. Onvoldoende volume dui tipies op stensilverstopping wat skoonmaak vereis, verslete rakel wat vervanging vereis, of onvoldoende pasta wat byvoeging vereis. Oormatige volume dui tipies op verkeerde stensilskeidingspoed of oormatige rakeldruk. Wanbelyning dui op paneelposisioneringsfoute wat fidusiële herkalibrasie vereis. Ons SPI-stelsels kategoriseer foute volgens tipe en lei operateurs na die toepaslike korrektiewe aksie.
SPI-databewaring en -naspeurbaarheid
Elke SPI-meting word in ons MES-stelsel gestoor, gekoppel aan die individuele bord se reeksnommer en stensil wat gebruik word. Hierdie data verskaf 'n volledige plakdrukgeskiedenis vir elke bord, ondersteun die oorsaakanalise van enige afwaartse defekte, maak prosesvermoë-analise vir voortdurende verbetering moontlik, en voldoen aan kliënte se vereistes vir prosesdokumentasie.
Soldeerpasta-drukwerk is die fondament van SMT-gehalte. Ons 3D SPI-vermoë verseker dat elke bord met perfekte pasta-afsettings begin, wat defekte voorkom voordat dit voorkom, eerder as om dit na montering op te spoor.
Moenie toelaat dat versteekte pastadefekte jou samestellings benadeel nie. Kontak ons om te leer hoe ons 3D SPI-proses jou produkte beskerm vanaf die eerste stap van SMT-vergadering.